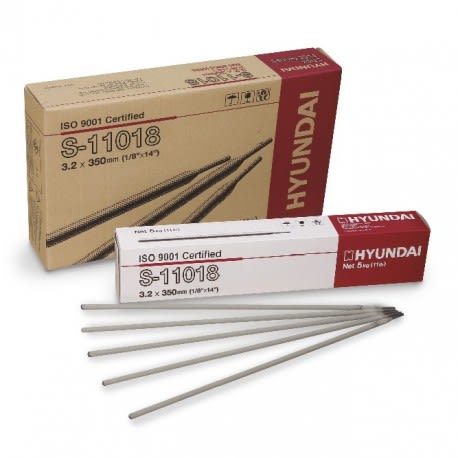
ELECTRODO HYUNDAI S-11018 3/32" 1KG
SKU: 37HYD1101826
Propiedades: Bajo Hidrogeno, iron powder
Uso en: Aceros de alta resistencia
Corriente: AC o DC
Aplicaciones
Los electrodos S-11018.M se recomiendan para aplicaciones que requieren soldaduras con alivio de tensión que cumplan con los requisitos de la norma AWS E11018M de alta resistencia a la tracción y resistencia al impacto Charpy con entalla en V relativamente baja (2,8 kgf-m a -51 °C). De hecho, no se requieren pruebas de impacto para cumplir con la inspección de calidad de AWS, a menos que el cliente las solicite específicamente. Los electrodos S-11018.M se pueden utilizar para unir placas de blindaje y acero de alta resistencia, como Hy-80, Hy-90 y Hy-100, donde se requieren soldaduras con alta calidad de rayos X.
Características de uso
El S-11018.M es un electrodo de potencia de hierro de baja aleación y bajo hidrógeno con recubrimiento grueso que ofrece una transferencia de metal rápida y eficiente. El metal depositado presenta un buen rendimiento a los rayos X y excelentes propiedades de tracción e impacto. Las tasas de deposición obtenidas son superiores a las de los electrodos E11016.G. Se obtiene una excelente resistencia a la fisuración gracias al bajo contenido de hidrógeno del metal de soldadura.
Nota sobre el uso
1. Seque los electrodos a 350∼400℃ (662℉~752℉) durante aproximadamente una hora antes de usarlos y guárdelos a 100∼150℃ (212℉~302℉) después de secarlos, evitando la humedad.
2. Adopte el método de retroceso o inicie el arco sobre una placa de acero pequeña preparada para este propósito, ya que iniciar el arco sobre el metal base puede causar grietas de iniciación.
3. Mantenga el arco lo más corto posible y evite que se formen ondas.
4. Precaliente a 200∼300℃ (392℉~572℉). La temperatura a aplicar varía según el espesor de la placa y el tipo de acero a soldar.